I. Lehengaien prestaketa (formulazio pertsonalizatua)
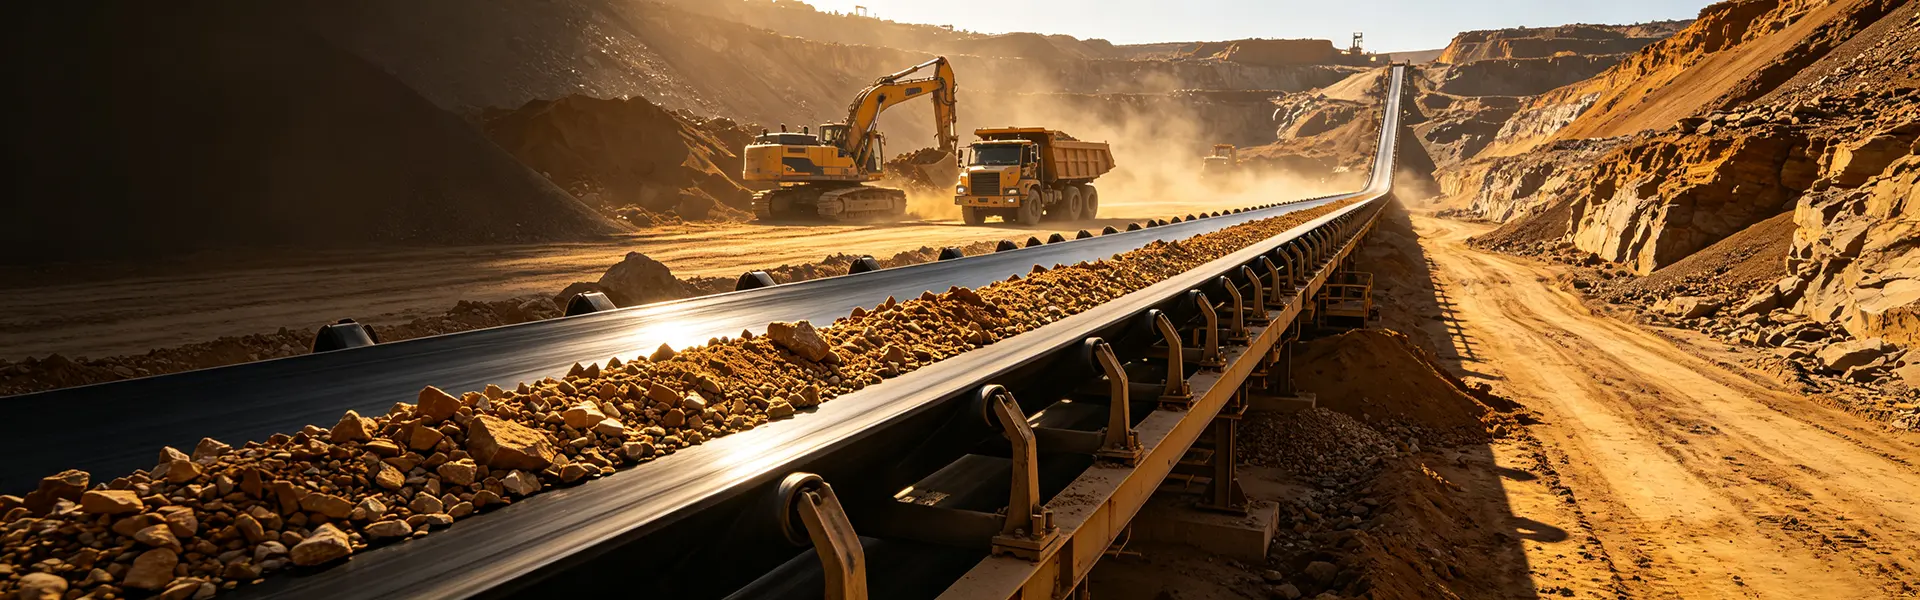
Oinarrizko lehengaien hiru kategoria zehatz-mehatz proportzionatzen dira funtzionamendu-baldintzen arabera:
Kautxuzko lehengaiak
Oinarrizko kautxua (Kautxu Naturala/NR, SBR, EPDM, NBR) + Eragile sendotzaileak (karbon-beltza, silizea) + Bulkanizazio-sistema (sufrea, azeleratzaileak) + Gehigarri funtzionalak (antioxidatzaileak, higadura-erresistenteak, suaren aurkakoak, plastifikatzaileak).
Aplikazioaren arabera bereizten dira: goiko estalkiaren kautxua (higaduraren eta talkaren erresistentzia), beheko estalkiaren kautxua (marruskadura txikia) eta nukleoa/gaingabetua (bereziki karkasarekin lotzeko).
Gorputzaren Oinarrizko Materialak
Oihalaren muina: Poliesterra (EP), Nylona (NN) edo kotoizko mihisea; erresistentzia handiko eta geruza anitzeko karga-gaitasuna eskaintzen du.
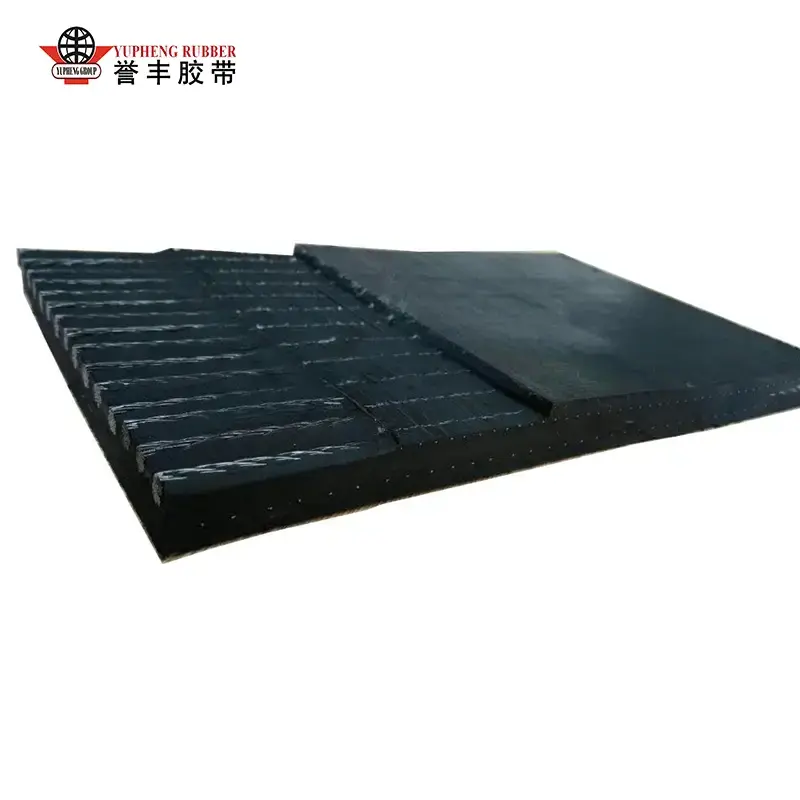
Altzairuzko kordoiaren nukleoa: altzairuzko kable galbanizatuak; distantzia luzeko eta tentsio handiko meatzaritzako aplikazioetarako diseinatua.
Lotura-eragileak
RFL dip disoluzioa (Resorcinol-Formaldehyde-Latex): goma eta ehunaren edo altzairuzko korden arteko delaminazioa saihesten du.
II. Nahaste-prozesua (Gomazko konposatuen prestaketa; oinarrizko propietateak zehazten ditu)
Lehengaiak pisatu eta barne-nahastagailu itxi batean sartzen dira; nahasketa tenperatura altuetan (120-160 °C) eta presio altuetan gertatzen da 10-15 minutuz karbono beltza eta gehigarriak oinarrizko kautxuaren barruan guztiz sakabanatzen direla ziurtatzeko, aglomerazioa edo bulkanizazio goiztiarra (susching) saihestuz.
Konposatua errota ireki batera isurtzen da gehiago nahasteko eta hozteko barneko tentsioak arintzeko.
Xafla makina batek konposatua sakatzen du lodiera finkoko xafletan; hauek hozten dira eta atseden/heltzen uzten dira 4-24 orduz plastikotasuna egonkortzeko.
Laginak gogortasuna, trakzio-erresistentzia eta atxikimendu-indarra aztertzen dira; estandar gutxiko loteak berriro prozesatzen dira, eta sailkatutako orriak kategoriaka gordetzen dira etorkizunean erabiltzeko.
III. Gorputzaren aurretratamendua (lotura indarra hobetzeko funtsezkoa)
1) Oihalezko mihisearen aurretratamendua
Mihisea berdindu eta hautsak kentzen dira, ondoren RFL dip depositu batean murgildu eta lehortu; horrek lotura-film bat eratzen du mihise-zuntzen gainazalean, ondorengo delaminazioa edo bereizketa saihestuz. 2) Altzairuzko kablearen aurretratamendua
Galbanizatutako altzairuzko kableek koipea eta herdoilduketa egiten dute, eta ondoren fosfatatu egiten da, fosfato-geruza zakarra sortzeko, eta horrek nabarmen hobetzen du nukleoko kautxuarekiko atxikimendu sarkorra; kable guztiak tentsio uniformean zuzentzen dira hurrengo urratserako prestatzeko.
IV. Kalandraketa + Konformazioa (geruza berdea sortzeko geruzadun muntaia)
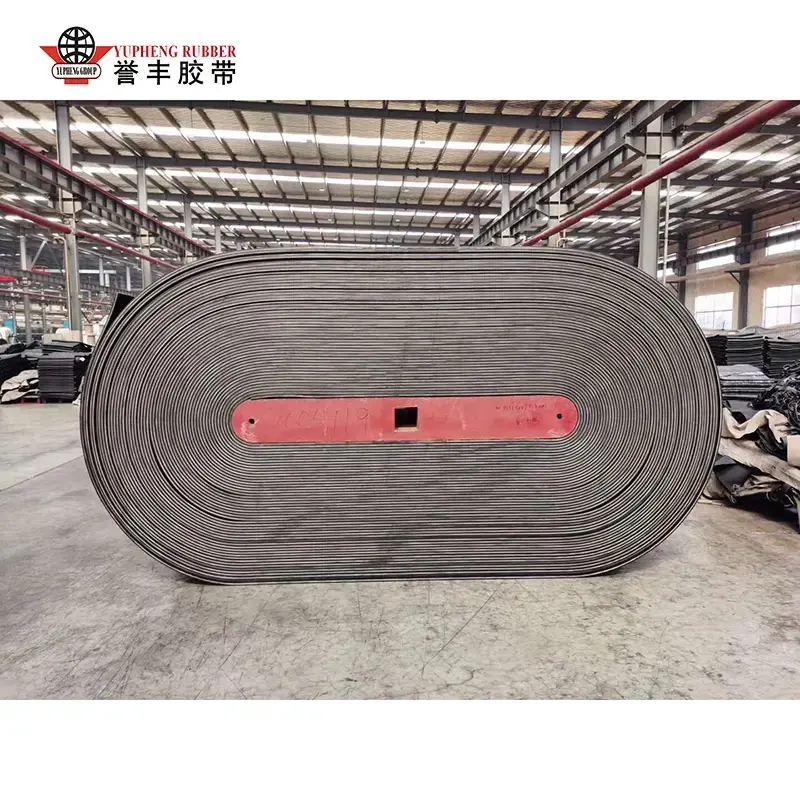
A aukera: Oihal-nukleoazinta garraiatzaileaosatuz
Kautxuzko estaldura lau biribilguneko kalandriaren bidez: Aurrez tratatutako mihiseak kalandratze-erroiluetatik igarotzen dira abiadura konstantean, kautxuzko kautxuzko geruza mehe batekin bi aldeetan uniformeki aplikatuta alde bakarreko edo bikoitzeko gomazko ehuna ekoizteko;
Geruza anitzeko muntaketa: gomazko ehun-geruzak lerrokatu eta pilatzen dira diseinuaren arabera (adibidez, 3, 4 edo 5 geruza), geruzen artean kautxuzko estaldura mehe batekin, harrapatutako airea kanporatzeko;
Beheko eta goiko estalkiko gomazko geruzak aplikatzen dira (goiko geruza higadura-erresistentea izanik), eta ertz-goma jartzen da alboak zigilatzeko;
Hotzean prentsatzeko erroiluak multzoa trinkotzen du, aire-burbuilak eta zimurrak ezabatzeko, bulkanizatu gabeko gerriko berdea sortuz.
B aukera: altzairuzko kable-nukleoko uhal garraiatzailea konformatzea (erresistentzia handiko aplikazioa)
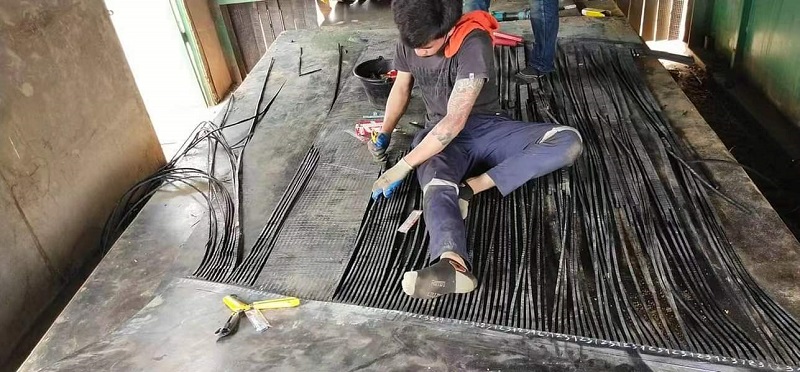
Altzairuzko kable anitz tarte berdinetan eta konformazio mahaian etengabeko tentsioan jartzen dira karga banaketa uniformea bermatzeko;
Nukleoko kautxuzko beheko geruza bat ezartzen da, kableak lauak kautxuan txertatzen dira eta tarteko betegarrizko gomazko geruza bat aplikatzen da kableen arteko hutsuneak betetzeko;
Goiko eta beheko estalkiko gomazko geruzak eta alboko ertzak zigilatzeko goma aplikatzen dira;
Hutsean hotz-prentsak muntaia sendotzen du, kableen eta kautxuaren artean aire-poltsak edo babak saihestuz.
Produktu Deribatu Espezialitateak
Alboko hormak, takak eta ereduzko gomazko xaflak aldi berean instalatzen dira konformazioan zehar erdi-akabatu anti-irristaketa edo malda aldapatsua sortzeko.uhal garraiatzaileak.
V. Vulkanizazioa (nukleoaren ontze-prozesua; kautxuzko gurutzaketa iraunkorra)
Vulkanizazioa "goma gordina leunaren hutsunea" erresistentzia handiko produktu amaitu batean bihurtzen duen urrats kritikoa da. Bi ekipamendu mota nagusi erabiltzen dira:
Ohe laua bulkanizatzeko prentsa (Lotekako prozesua; zabalera txiki eta ertaineko edo uhal berezietarako)
Geruza anitzeko plaken artean jartzen da. Prozesuaren baldintzak: tenperatura 140-160 °C, presioa 1,5-3 MPa eta bulkanizazio denbora 15 eta 60 minutu bitartekoa lodieraren arabera. Tenperatura eta presio altuetan, gomazko molekulak gurutzatzen dira, gomazko geruzak eta indartze-egitura oso bateratu batean fusionatzen.
Etengabeko Danbor Vulkanizatzailea (distantzia luzeko uhal lauen estandarren ekoizpen masiboa)
Altzairuzko gerriko batek etengabe tiratzen du gerriko hutsa abiadura konstantean berotutako eta presiozko danbor baten gainean, etenik gabe bulkanizatzeko. Metodo hau egokia da uhal garraiatzaile luzeetarako (luzera kilometrokoa), lodiera uniformea eta sekzio-junturarik ez izatea bermatuz.
Bulkanizatu ondoren, gerrikoak hozte-prozesu motela eta mailakatua jasaten du, hedapen eta uzkurdura termikoak eragindako pitzadura edo deformazioa saihesteko.
VI. Postprozesatzea eta akabera
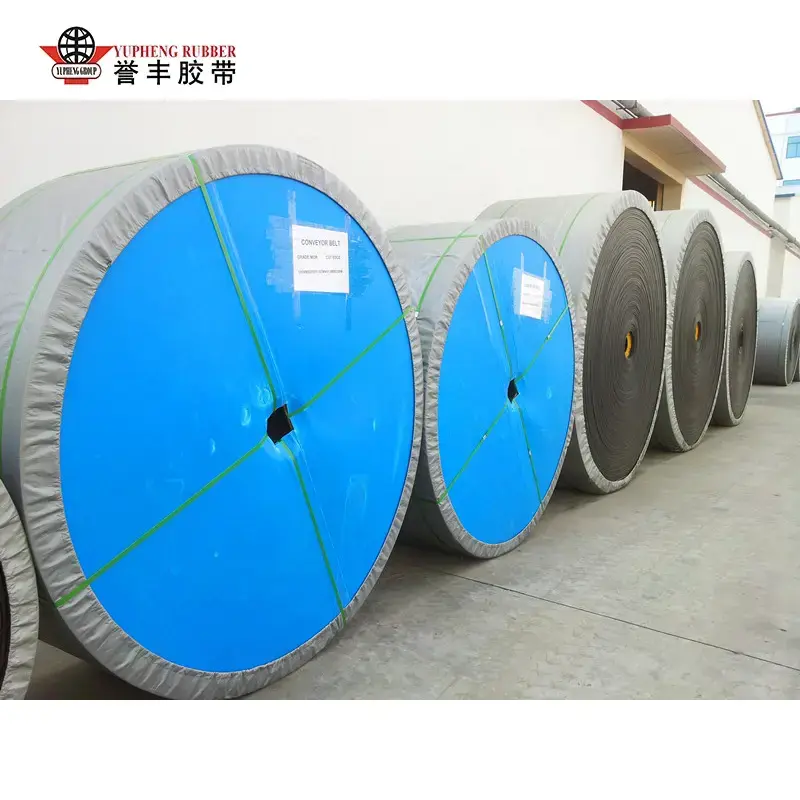
Hoztea eta ezarpena: Airea edo ura hoztea tenperatura guztiz jaisteko eta barneko bulkanizazio estresak arintzeko;
Ertzak moztea: Gehiegizko distira/errebak kentzea bi aldeetatik, gerrikoaren zabalera normalizatzeko;
Gainazalaren tratamendua: Artezketa, leuntzea eta markatzea (inprimatzeko eredua, erresistentzia-balorazioa, zehaztapenak eta ekoizpen-data);
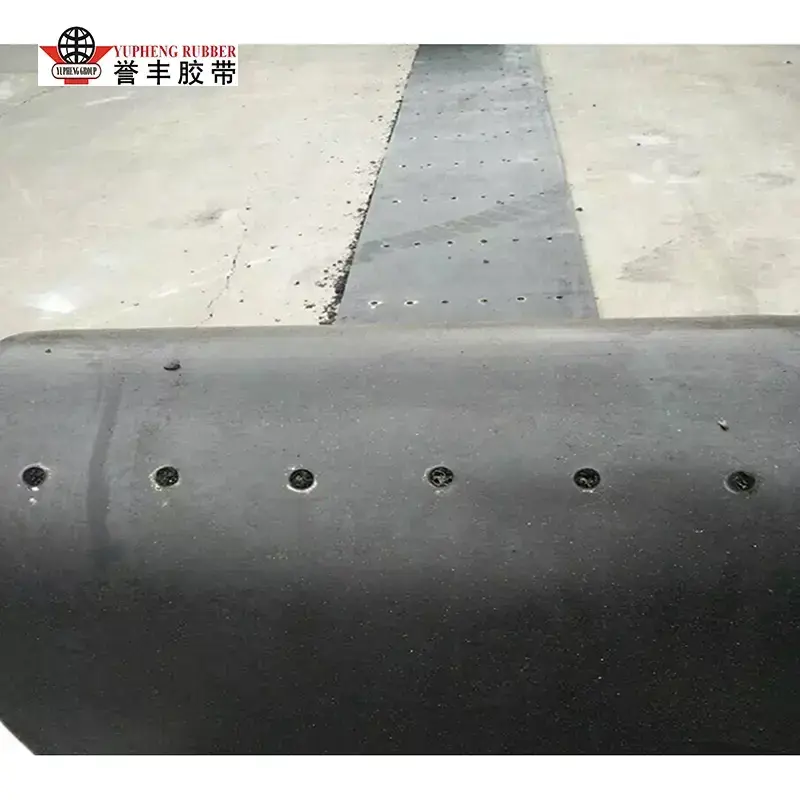
Prozesamendu berezia: zulaketa, luzera zehatzetara moztea eta amaitutako juntagailuen bero-juntura behar bezala.
-